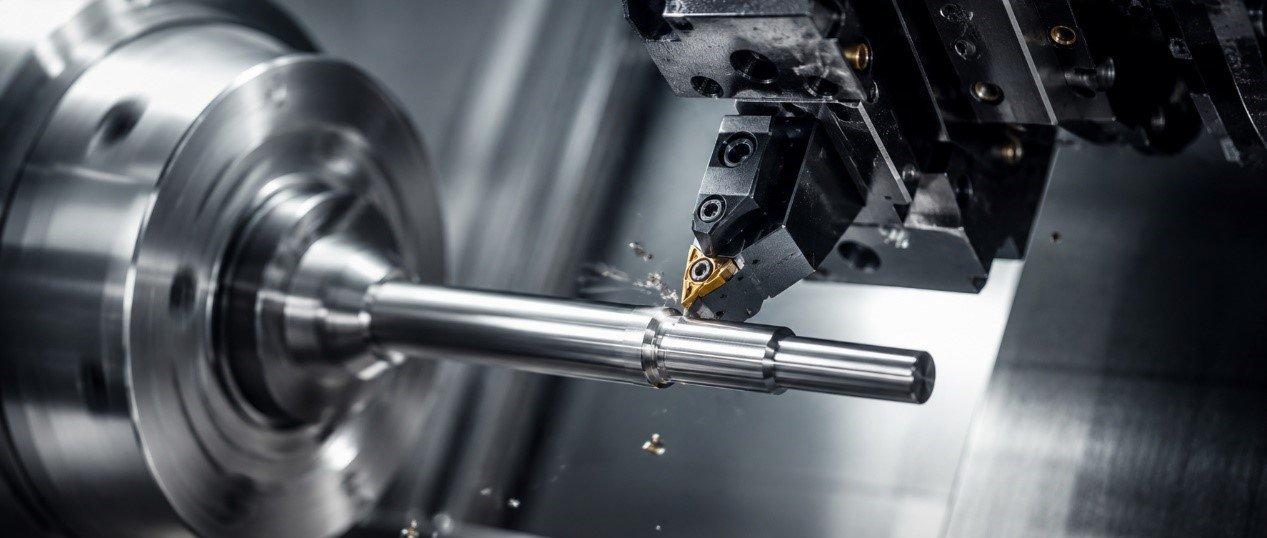
在 CNC 車削領域中,「細長軸」加工(通常指長徑比 LD>10)被公認為最具挑戰性的工序之一。由於工件剛性極低,加工時極易誘發顫振,導致表面出現規律性的震紋、尺寸呈現「竹節狀」不均勻,甚至造成刀具崩刃。
本文將從中心架的精密設定到切削力的物理分配,為您解析細長軸加工的穩定對策。
一、 為什麼細長軸是「顫振」的溫床?
要解決問題,必須先理解背後的物理機制。細長軸加工失敗的主因通常來自以下兩點:
1. 徑向切削力過大
當刀具切入工件時,會產生三個方向的力。其中垂直於工件軸心的「徑向力」會將細長的工件推開。由於工件剛性不足,它會像彈簧一樣彈回,形成循環性的位移,這就是再生顫振的起源。
2. 離心力與熱伸長
高速旋轉產生的離心力會讓細長軸產生微小的「弓向」偏移;而切削產生的熱量會使工件受熱膨脹,在頂針與夾頭的夾持限制下,工件只能向側邊彎曲,進一步加劇震動。
二、 中心架的實務應用技巧
中心架是細長軸加工的「第三支點」。但在安裝中心架之前,有一個關鍵動作是許多新手會忽略的:車削支承位。
1. 正確的安裝流程
預車支承位
絕對不能直接將中心架支承爪靠在粗糙、不圓的棒材表面。應先在工件預定支撐的位置,以極輕的切深車出一小段精準的圓周(支承位),確保該處的圓度與主軸同心。
支承爪調整
將中心架移至該支承位,調整支承爪使其剛好接觸。支承爪必須具備潤滑(或使用滾輪式),防止摩擦熱造成工件二次變形。
百分錶校正
建議將百分錶固定在刀塔上,旋轉主軸並沿著工件軸向檢查支承位,確保中心架沒有將工件「推離」中心線。
2. 反向進給法
這是消除震動最有效的技巧。
原理
將進給方向改為從「主軸端」往「尾座端」移動(Z 軸正向移動)。
效果
此時工件受到的軸向力由「推力」轉變為「拉力」。就像拉緊的弦一樣,工件在受拉狀態下的剛性會顯著提升,能大幅壓制顫振。
三、 切削條件與刀具幾何的最佳化
在 Fanuc 系統下,我們應透過調整參數來「誘導」切削力往有利的方向分配。
1. 刀具幾何的關鍵
主偏角
建議選用90°到95°的刀具。主偏角越大,徑向力越小,切削力會更多地轉向軸向(朝向主軸或尾座),這能有效減少工件的彎曲。
刀尖圓弧半徑
盡量選用較小的R角(如 R0.2或R0.4)。較大的R角會增加接觸面積,導致徑向力激增。
2. 建議切削參數表
以中碳鋼 S45C 為例
| 加工階段 |
切削速度 Vc (m/min) |
進給 f (mm/rev) | 切深 ap (mm) | 程式重點建議 |
| 粗車 |
100–150 |
0.20–0.30 | 1.5–2.5 | 使用 G71 循環,搭配反向車削邏輯。 |
| 精車 | 150–200 | 0.05–0.12 | 0.2–0.5 | 使用主軸轉速變換 (SSV) 功能。 |
四、 福碩 CNC 車床的技術優勢
福碩機台FBL-360/460及FBL-500系列在設計之初即考量到大型軸類的加工需求。我們的主軸箱與尾座具備優異的熱穩定性,且床身結構經過有限元素分析 (FEA) 最佳化,能有效吸收高頻震動。針對極細長工件,福碩提供可程式化的油壓中心架介面,能與 Fanuc 系統完美連動,實現多段支撐與自動化加工。
結語
細長軸加工不是單純的力氣活,而是對切削物理的精細調控。透過預車支承位、正確設定中心架、以及利用反向進給法將「推力」化為「拉力」,您就能在福碩 CNC 車床上實現精準、無震紋的高品質產出。