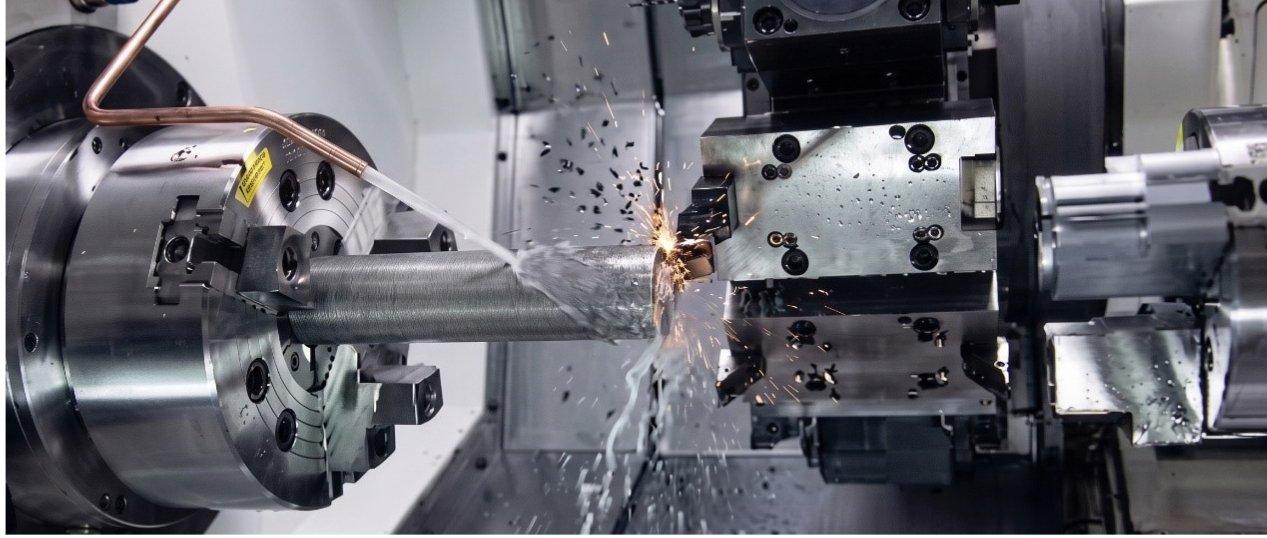
在航太、能源與國防工業中,Inconel 718 以其極佳的高溫強度與耐腐蝕性成為關鍵零件的首選材料。然而,這類材料在 CNC 車床加工現場卻是著名的「難切削材」。加工 Inconel 718 不僅考驗刀具的耐用度,更是對機台剛性與加工策略的極限測試。
一、 深入理解:Inconel 718 的加工挑戰
要穩定生產航太級零件,必須先掌握 Inconel 718 影響切削的物理特性:
- 熱傳導率極低: Inconel 718 的散熱能力極差,加工產生的熱量約有 80% 會集中在刀尖,而非隨切屑帶走。這會導致刀刃溫度迅速攀升至 800°C以上,造成刀片軟化並大幅縮短壽命。
- 嚴重的加工硬化: 材料在受力變形後表面會迅速變硬。若切削深度不夠,刀尖持續在硬化層上磨擦,會產生劇烈的高溫與阻力,導致崩刃。
- 極強的黏著性: 在切削熱環境下,材料容易黏附在刀片上形成積屑瘤,這會改變刀具的切削幾何並破壞工件表面的光潔度。
二、 實務車削參數與 Fanuc 程式策略
針對這類耐熱合金,加工邏輯應遵循「低速、穩定、充足冷卻」。
- 恆表面速度 (G96) 的關鍵應用
使用 G96 是加工 Inconel 718 的基本要求。由於材料對熱極度敏感,必須維持固定的切削速度(Vc)以確保刀具壽命。同時,務必配合 G50 限制最高轉速,防止刀具向中心移動時因轉速過高而產生的熱毀損。 - 建議切削參數表(適用 PVD 塗層硬質合金刀具)
| 加工階段 |
切削速度 Vc (m/min) | 進給 f (mm/rev) | 切深 ap (mm) |
實務建議 |
| 粗車 |
25~45 | 0.15~0.25 | 1.5~3.0 | 確保切深穩定,避免反覆輕切 |
| 精車 | 40~65 | 0.05~0.12 | 0.2~0.5 | 進給量須足以破開前一刀的硬化層 |
程式編寫要點: 在切削路徑中應絕對避免「停留 (Dwell)」。當刀具停止進給卻持續旋轉時,會造成嚴重的局部硬化,下一段路徑進刀時將面臨極大的崩刃風險。
三、 對機台剛性的硬性要求
加工 Inconel 718 時,機台不再只是刀具的載體,更是抵抗巨大切削抗力的防線。
- 低速高扭力的輸出: 因為切削速度設定極低,主軸多運轉於低轉速區。福碩機台在低轉速下仍具備強大的扭力輸出,能預防加工時轉速抖動而引發的震紋。
- 床身阻尼與高剛性: Inconel 718 加工時的切削力遠高於普通鋼材,易誘發高頻振動。採用一體成型的高剛性床身結構能有效吸收微震動,這對於維持零件的尺寸精度與保護刀具至關重要。
- 高壓冷卻系統: 在 Inconel 加工中,冷卻系統的地位與刀具同等重要。建議搭配70 BAR 以上的高壓冷卻,精準將切削液射入切點,不僅能強制降溫,更能協助斷屑並將切屑沖離加工區。
- 高鎖緊力刀塔: 確保刀塔在受力時具備足夠的定位剛性,防止在高負荷切削下產生微幅位移,確保長時加工的重複精度。
四、 加工實務建議
- 切深策略: 粗車時建議採用較大的切深,盡量一次去除大部分餘料,減少刀具接觸加工硬化面的次數。
- 刀具選擇: 優先選用具有正前角幾何與極銳利切削刃的專用刀片,以降低切削抗力並減少熱量產生。
- 熱平衡管理: 在量產初期應密切監控機台熱變位,確保在長時間重切削後,機台的幾何精度依然能維持航太級的容差要求。
結語
掌握 Inconel 718 的加工,關鍵在於對「熱」與「力」的精準控制。透過福碩 CNC 車床優異的剛性基礎,搭配精確的 Fanuc 恆表面速度指令與適當的高壓冷卻,您就能克服這類難切削材的技術門檻,實現高品質、高效率的自動化生產。