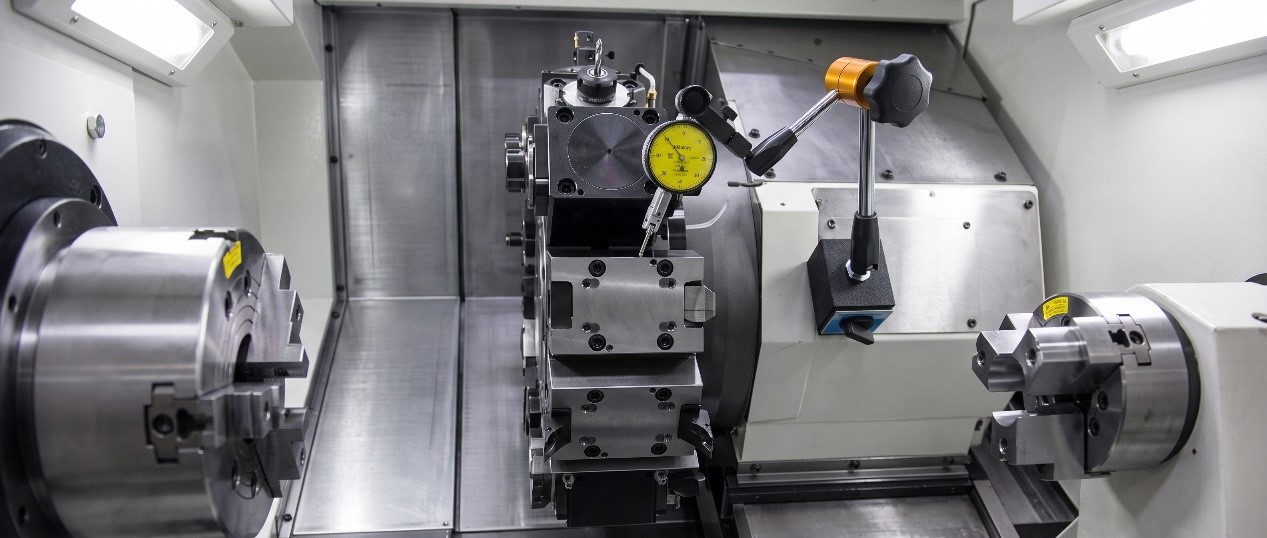
CNC車床在加工過程中若發生嚴重撞機(例如刀塔高速撞擊夾頭、主軸或工件),除了明顯的表面損壞外,最容易被忽略卻影響最深的,就是機台的幾何精度。撞擊產生的強大衝擊力,可能導致主軸移位、導軌微小變形、刀塔定位偏移,甚至床身輕微扭曲。這些變化雖然肉眼難以察覺,卻會直接造成零件尺寸不穩定、表面粗糙度惡化、刀具異常磨損,甚至反覆出現工件「中心凸臍」或錐度問題。
此時,單純重置參數或校正刀補正是遠遠不夠的。實務上,專業維修團隊一定會先用量表逐一檢查幾何精度,確認是否需要調整或更換零件。
以下整理出最關鍵的4個幾何精度項目,嚴重撞機後,務必重新校正確認。
1. 主軸中心線與Z軸移動方向的平行度
這是 CNC 車床最核心的幾何基準。撞機常造成主軸頭部整體產生微小傾斜,一旦主軸旋轉軸心與 Z 軸移動軌跡不平行,車削出來的圓柱就會變成圓錐體。
檢查與調整方法:在夾頭上裝上一150mm長的棒材,並用外徑車刀將此棒材做外徑切削,接著使用分厘卡尺量測棒材兩端外徑尺寸的差異。安裝兩支千分表,使探針碰觸棒材兩端表面並歸零,放鬆主軸調整螺絲,一邊查看千分表數值變化,一邊根據分厘卡尺量測的兩端尺寸差異來調整主軸相對於Z軸的平行度,調整後,再執行一次外徑切削,並用分厘卡尺量測棒材兩端外徑尺寸。調整至分厘卡尺量測棒材兩端外徑尺寸沒有差異為止。
不處理的後果:零件兩端直徑不一致,長軸加工時永遠存在錐度誤差。
2. 刀塔與Z軸移動方向的平行度
刀塔遭受撞擊後,刀塔本體容易在鞍座上產生偏轉。這會導致刀具在前進時的路徑不再與主軸中心線平行。
檢查與調整方法:在刀塔選定一個基準刀位並裝上鏜孔刀座,裝上150mm長測試棒,將千分表固定在主軸端面或夾頭面上,探針碰觸測試棒側面並歸零。移動Z軸全程,觀察測試棒兩端在Z方向的讀數變化。若有偏差,記錄數值。利用刀塔調整螺絲,根據偏差紀錄來做調整。
實務容許範圍:若可以的話,將測試棒量測偏差調整至0.005mm內,至少也要控制在0.01mm內。
不處理的後果:執行鑽孔或深孔搪孔時,孔的軸線會嚴重偏斜,導致內徑出現錐度,甚至造成鑽頭斷裂,嚴重影響零件的組裝配合度。
3. 刀塔與X軸移動方向的平行度
撞機常造成刀盤位移、刀座不平行於X軸,這會使車刀的切削角度改變。
檢查與調整方法:用千分表,並使探頭碰觸刀盤表面,執行X軸方向移動,觀察千分表讀數在單一刀位的X軸方向兩端變化。若有偏差,移除刀塔前蓋,並鬆開刀盤固定螺絲,用膠槌輕敲刀盤調整偏差。
實務容許範圍:若可以的話,將千分表讀數偏差調整至0.005mm內,至少也要控制在0.01mm內。
不處理的後果:徑向車削時刀具路徑與中心線產生夾角,會導致加工端面無法完全垂直於外徑,或在加工方肩與倒角時出現幾何變形。
4. 主軸中心與刀座中心的同心度
這是撞機後最常見的後遺症。當刀塔整體因外力向 X 軸方向推擠偏移後,刀座的中心線將不再與主軸旋轉中心對齊。
檢查與調整方法:在夾頭上安裝中心找尋規,使探針碰觸鏜孔刀座內徑,旋轉中心找尋規一圈並觀察讀數變化,移動X軸位置直到中心找尋規的讀數變化歸零為止。將控制器螢幕上的相對位置歸零,並往X+方向移動X軸行程距離,接著將該位置重設為新的X軸原點(例如,Fanuc控制器是用參數1815 bit 4來設定)。
不處理的後果:每次換刀加工的尺寸都無法穩定控制;端面車削到底時,中心點永遠會留下一根突出的「凸臍」;且因切削受力不均,刀片壽命會大幅縮短。
結語:及早校正,避免隱藏損失
主軸與刀塔撞車後,若未徹底校正這 4 個關鍵幾何精度,機台表面上看似能正常運作,實際上卻會成為持續產出不合格品的錢坑。台灣製造的 CNC 車床在結構剛性與售後體系上通常能支援快速修復,但確實且嚴謹的幾何精度量測,才是讓機台真正「滿血復活」的絕對關鍵。
想了解更多CNC車床資訊? 訂閱我們的部落格,下一篇文章將分享「鎳基合金 Inconel 718 難切削材的加工參數設定與機台剛性要求」。