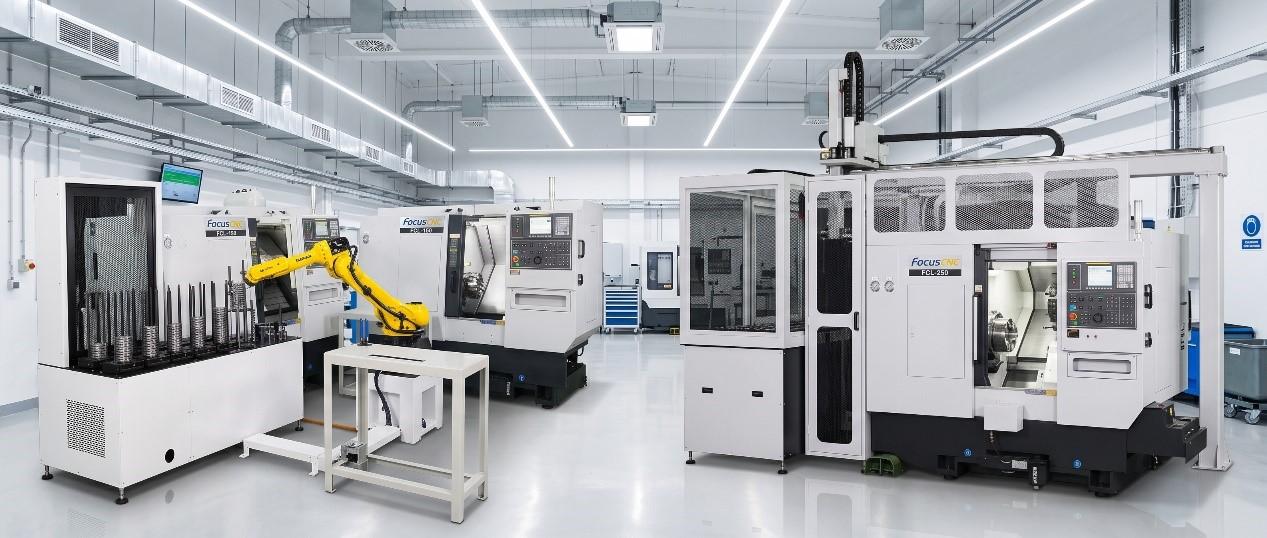
在CNC車床自動化生產中,上下料環節往往是影響整體產能與人力成本的最大瓶頸。許多台灣加工廠在導入自動化時,最常面臨的選擇就是門型機械手與關節型機械手臂。兩者看似都能解決人工上下料問題,但實際應用上,在速度、剛性、彈性、成本與整合難度上存在明顯差異。
本文根據台灣實務加工經驗與福碩CNC車床實際搭配案例,完整比較兩者在上下料自動化上的優缺點,幫助您在福碩CNC車床上做出最適合產線的選擇。
一、為什麼上下料自動化需要慎選機械手類型?
- 傳統人工上下料容易造成疲勞、誤差與安全風險。
- 自動化後,機械手必須滿足高速、穩定、重複精度高的需求。
- 門型機械手與關節型機械手臂的結構差異,直接影響單機或多機產線的效率與投資報酬率。
福碩CNC車床已實際搭配多台門型機械手(如歐特加門型機械手,一對二自動化),證明其在台灣工廠的穩定性與高性價比。
二、門型機械手 vs. 關節型機械手臂:實務規格比較
| 項目 |
門型機械手 |
關節型機械手臂 | 實務影響 |
| 結構與自由度 |
X-Y-Z 線性軸,剛性框架 |
6軸關節旋轉,模擬人手 | 門型更穩;關節更靈活 |
| 速度與節拍 | 極快(單次上下料 4–8 秒) | 中等(單次上下料 8–15 秒) | 門型路徑為直線,行程最短;手臂路徑為弧線,需避讓點較多 |
| 空間佔用 | 架高設計,地面無障礙 | 需要專屬的安全圍籬區域 | 門型不影響人員操作機台正面;手臂則會佔用地面空間並阻擋動線 |
| 重複精度 | ±0.01–0.03 mm | ±0.05–0.1 mm | 門型線性導軌剛性好,重複定位精度通常優於多關節疊加誤差 |
| 程式難度 | 較簡單(線性指令) | 較複雜(需路徑規劃) | 門型上手快,適合快速導入 |
| 投資報酬 | 高(系統成熟且耐操) | 中(需額外規劃護欄、夾治具) | 對於零件形狀固定的量產件,門型回本速度極快 |
實務結論:
- 門型機械手是台灣CNC車床上下料的主流選擇:速度快、剛性高、成本低,特別適合高產能、零件形狀固定的生產線(如軸類、管件)。福碩FBL系列與歐特加門型機械手搭配的一對二自動化,已在多間工廠驗證可大幅降低人力、提升穩定出貨量。
- 關節型機械手臂適合零件形狀複雜、多工序轉移、或需視覺辨識的情境(如醫療零件、多機混線生產),但速度較慢、程式較複雜、投資較高。
三、選型與導入實務小技巧
- 高產能、零件簡單 → 優先選擇門型機械手。
- 零件複雜、多機混線 → 考慮關節型機械手臂。
- 導入前務必進行現場測試(Cycle Time 驗證與零件抓取等測試)。
- 無論哪種機械手,建議搭配穩壓氣源或液壓系統,避免壓力波動影響抓取精度。
- 定期檢查機械手導軌潤滑與夾爪磨耗,確保重複精度。
想讓您的CNC車床產線真正無人化、產能翻倍? 歡迎聯繫我們的專業團隊。我們可針對您的工件類型與產能需求,提供您最適合的解決方案。讓福碩CNC車床,幫助您輕鬆實現工業4.0上下料自動化!