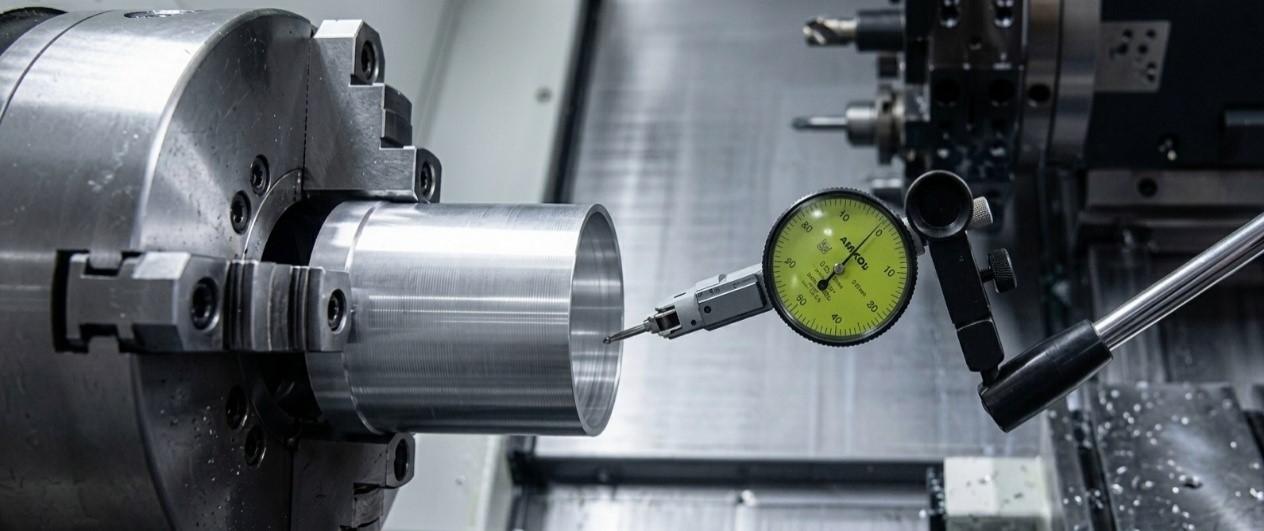
在 CNC 車床加工航太套筒、醫療器械外殼等壁厚小於3mm 的薄壁件時,「夾持變形」是最頭痛的挑戰。工件常被夾成「三角形(三爪壓痕)」或內徑失圓,導致精車後尺寸超差。
是否該為了薄壁件將標準的油壓夾頭改為氣壓夾頭。要做出正確的決策,我們必須先釐清這兩種系統的動力來源差異,以及隱藏在夾持背後的切削物理學。
動力來源與壓力控制的真實差異
千萬不要將「油壓」與「氣壓」的表頭壓力等同視之。夾爪最終施加在工件上的力量(夾持力),是由系統壓力 x 驅動缸活塞面積 x 夾頭機構放大倍率 所決定的。
| 比較項目 |
油壓迴轉缸系統 |
氣壓前置/後置缸系統 |
| 工作壓力範圍 |
3 ~ 35 kgf/cm2 |
2 ~ 8 kgf/cm2 |
| 最大夾持力 | 極高(適合重切削) | 中偏低(適合輕切削、二次加工) |
| 低壓控制極限 | 降至3 ~ 5 kgf/cm2時,推力可能因內部油封摩擦力而變得不穩定 | 天然低壓,即使在2 kgf/cm2也能維持穩定的微小夾持力 |
| 壓力源穩定性 | 極佳(液壓油幾乎不可壓縮,由機台專屬油壓箱供油)。 | 較差(空氣可壓縮,且易受廠房內其他設備用氣導致管路壓降影響)。 |
| 薄壁適用性 | 需具備豐富的調校經驗與特殊夾治具輔助 | 薄壁件首選,柔和的夾持力不易產生永久變形 |
實務對策與建議
如果您正在評估薄壁件加工方案,請參考以下邏輯:
- 如果是純粹的薄壁件量產(如醫療金屬管、鋁合金光學環):
建議選配氣壓夾頭。搭配穩壓閥與空氣乾燥機,氣壓系統能提供無可取代的「柔性夾持」,是良率的保證。 - 如果是兼顧重切削與薄壁精車的通用型機台:
維持標準的油壓夾頭,但務必採用「全圓軟爪」進行完整包覆。在執行最後一道精車前,程式中應安排「鬆爪再重新輕夾」的動作,釋放粗車累積的變形應力,再搭配兩段壓功能,以M碼切換到低壓進行精車。 - 關於千分錶的使用:
調整薄壁壓力時,不能只憑感覺。夾緊後必須用千分錶來量測工件外徑或內徑。若夾緊瞬間指針跳動超過公差允許範圍的1/3,就代表夾持力已經造成了肉眼看不見的彈性變形。