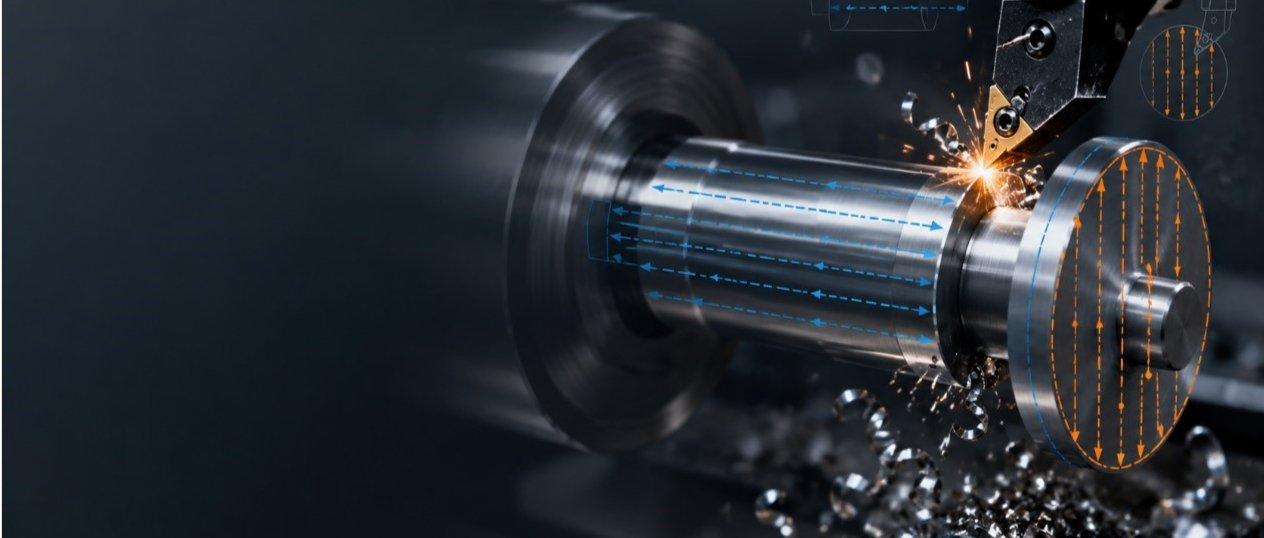
在 CNC 車床的粗加工階段,G71(軸向粗車) 與 G72(徑向粗車) 是 Fanuc 系統中最核心的複合循環指令。許多初學者可能因選錯循環方向,導致刀具受力不均、排屑不暢,甚至在加工帶有凹槽的輪廓時跳出警報。
正確選擇循環模式並優化參數,能有效縮短加工工時。本文將針對這兩個指令的差異、正確語法及進階優化技巧進行深度解析。
一、 G71 vs. G72:受力方向決定加工品質
選擇循環指令的首要考量不是「想怎麼切」,而是工件的幾何形狀與剛性需求。
| 項目 |
G71(軸向粗車循環) |
G72(端面粗車循環) |
| 切削方向 |
主要沿 Z 軸(軸向)往復 |
主要沿 X 軸(徑向)往復 |
| 適用工件 | 長徑比較大的軸類、管件 | 直徑較大的盤類、法蘭、齒輪胚 |
| 受力特性 | 側向力較大,適合有尾座支撐的零件 | 軸向力較大,適合夾頭端面支撐力強的零件 |
| 排屑優勢 | 適合加工長距離外徑,排屑路徑長 | 適合大端面加工,離心力有助於排屑 |
二、 程式格式(Fanuc 兩行式指令)
1. G71 軸向粗車格式
G71 U(d) R(e) ;
G71 P(ns) Q(nf) U(u) W(w) F(f) ;
- 第一行 U(d): 單次切削深度(半徑值)。
- 第一行 R(e): 退刀量。
- 第二行 P(ns): 精加工輪廓程式的起始序號。
- 第二行 Q(nf): 精加工輪廓程式的結束序號。
- 第二行 U(u): X 軸精車預留量(直徑值)。
- 第二行 W(w): Z 軸精車預留量。
- 第二行 F(f): 粗車進給率。
2. G72 徑向粗車格式
G72 W(d) R(e) ;
G72 P(ns) Q(nf) U(u) W(w) F(f) ;
- 第一行 W(d): Z 軸方向的單次進刀量。
- 第一行 R(e): 退刀量。
- 第二行 P(ns): 精加工輪廓程式的起始序號。
- 第二行 Q(nf): 精加工輪廓程式的結束序號。
- 第二行 U(u): X 軸精車預留量(直徑值)。
- 第二行 W(w): Z 軸精車預留量。
- 第二行 F(f): 粗車進給率。
三、 型別一 (Type I) 與 型別二 (Type II) 的關鍵差異
這是許多工程師容易忽略的細節,直接影響到機台是否能加工「帶凹槽」的輪廓。
1. Type I(單調輪廓):
- 定義: 輪廓路徑在 X 軸或 Z 軸方向只能往單一方向增加或減少,不能有「回頭」的動作(即不能有溝槽)。
- 啟動方式: 在 P 所指定的序號段(如 N100)中,只寫入 X 軸座標。
2. Type II(非單調輪廓):
- 定義: 允許輪廓中存在「凹谷」或「口袋」。系統會自動判斷凹陷處並進行多層次切削。
- 啟動方式: 在 P 所指定的序號段(如 N100)中,同時寫入 X 軸與 Z 軸座標(即使 Z 軸移動量為 0,也必須寫出 Z0)。這在福碩機台加工複雜皮帶輪或滑輪時非常實用。
四、 優化實務技巧
1. 起始點的重要性:
執行 G71/G72 前,刀具的定位點(起始點)極為重要。起始點必須在毛坯直徑之外。對於 G72 端面粗車,Z 軸起始點若留太少,第一刀進刀時若毛坯表面不平整,極易造成瞬間切深過大而崩刀。建議 Z 軸至少預留2~5mm。
2. 善用 U 與 W 的正負號:
精車餘量 U 與 W 的正負號決定了餘量的方向。
- 外徑加工:U、W 通常為正值。
- 內孔加工:U 通常為負值(留肉在內孔側)。
3. 空刀避讓與 G70 結合:
粗車完成後,直接使用 G70 P100 Q200 呼叫相同輪廓進行精車。這不僅能保持程式簡潔,更能確保粗、精車的軌跡完全一致。