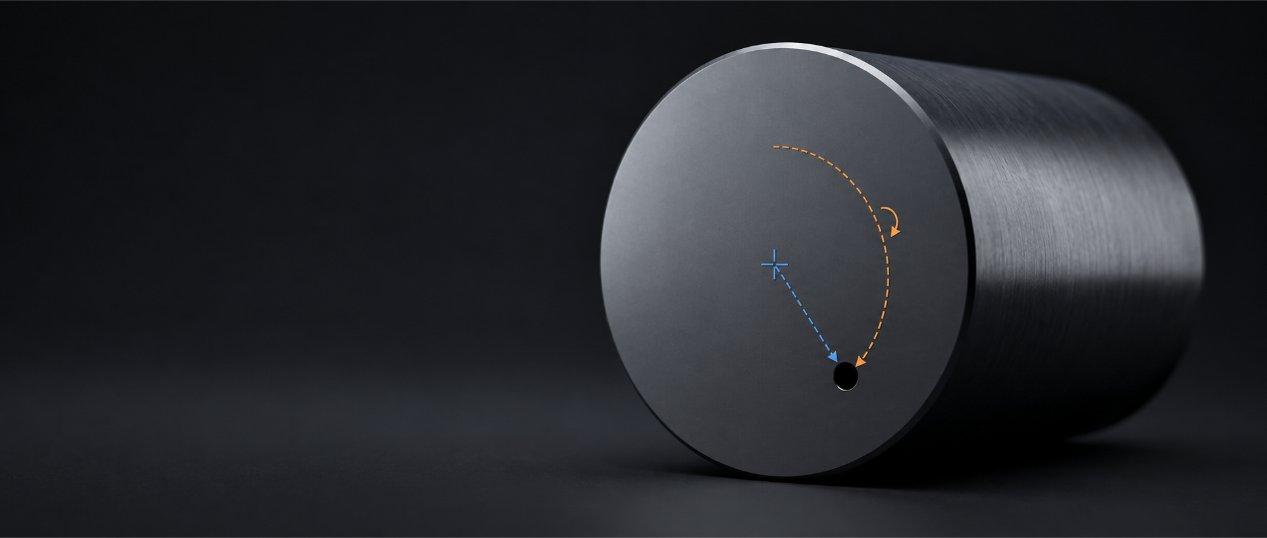
在精密零件加工領域,如航太閥體、高壓油路管件或醫療植入物,「偏心鑽孔與銑削」是極為常見的特徵。過去這類零件往往需要從車床取下,二次裝夾到加工中心處理,這不僅耗費工時,更容易因為重複裝夾產生幾何公差誤差。
現代車銑複合機提供了兩種解決方案:硬體端的「實體 Y 軸」與軟體端的「G12.1 極座標插補」。身為加工者,該如何選擇最合適的工法?
一、 實體 Y 軸:直球對決的最高效率
如果您的福碩機台(如 FNL-220Y 或 FBL-250Y 系列)配備了實體 Y 軸,那麼偏心鑽孔將變得無比簡單。
- 加工原理: 刀塔具備獨立的垂直運動軸(Y 軸)。當需要加工偏心孔時,主軸(C 軸)鎖定不動,刀塔直接移動到指定的 Y 軸座標進行鑽削。
- 優點:
1. 程式直觀: 就像操作 3 軸銑床一樣簡單。
2. 剛性最強: 避開了旋轉軸(C 軸)連動可能產生的微小震動。
3. 精度最高: 無需經過座標轉換運算,減少誤差累積。
【實務程式範例】端面偏心鑽孔(偏心量 15mm):
T0707
:
換刀到裝有鑽頭的軸向動力刀座
M19
:
主軸定位
M45
:
開啟C軸模式
G98 S1500 M3
:
開啟動力刀具正轉
G0 X50. Y15. Z5
:
實體 Y 軸直接定位到偏心 15mm 位置
G83 Z-20. R2. Q3. F0.1
:
執行標準深孔鑽循環
G80
:
取消循環
G0 Y0.
:
Y 軸回中心
二、 G12.1 極座標插補:無 Y 軸機台的救星
如果您操作的是標準二軸(X、Z)帶動力刀具、但沒有實體 Y 軸的機型,這時就輪到 G12.1(或 G112) 大顯身手。
- 加工原理: 這是一種虛擬 Y 軸技術。系統透過精密的數學換算,將 X 軸的直線進給與 C 軸的旋轉進給進行即時連動。雖然刀塔物理上不能上下移動,但透過工件轉動與刀具前後移動的配合,也能在工件端面銑削出平面、六角形或偏心輪廓。
- 適用場景: 端面銑平、鍵槽加工、或是沒有 Y 軸機台的應急偏心加工。
- 注意事項: 使用 G12.1 加工圓孔時,應選用銑刀進行「螺旋插補」或「圓弧銑削」,而非使用鑽頭。
三、 總結:福碩車銑複合機的應用優勢
福碩 FNL 與 FBL-Y 軸系列具備高達 ±55mm 的實體 Y 軸行程,這意味著在大多數偏心加工場景中,您不需要使用複雜的 G12.1 轉換。
- 大行程優勢: 允許更大範圍的偏心孔加工,無需受限於 C 軸轉換的運算瓶頸。
- 多軸連動: 當您需要加工更複雜的「斜孔」或「空間曲面」時,實體 Y 軸與 C 軸、X軸、Z 軸的四軸連動能力,才是精密製造真正的勝負手。
建議: 鑽偏心孔,請首選實體 Y 軸定位;銑削端面複雜造型,再呼叫 G12.1 極座標插補。