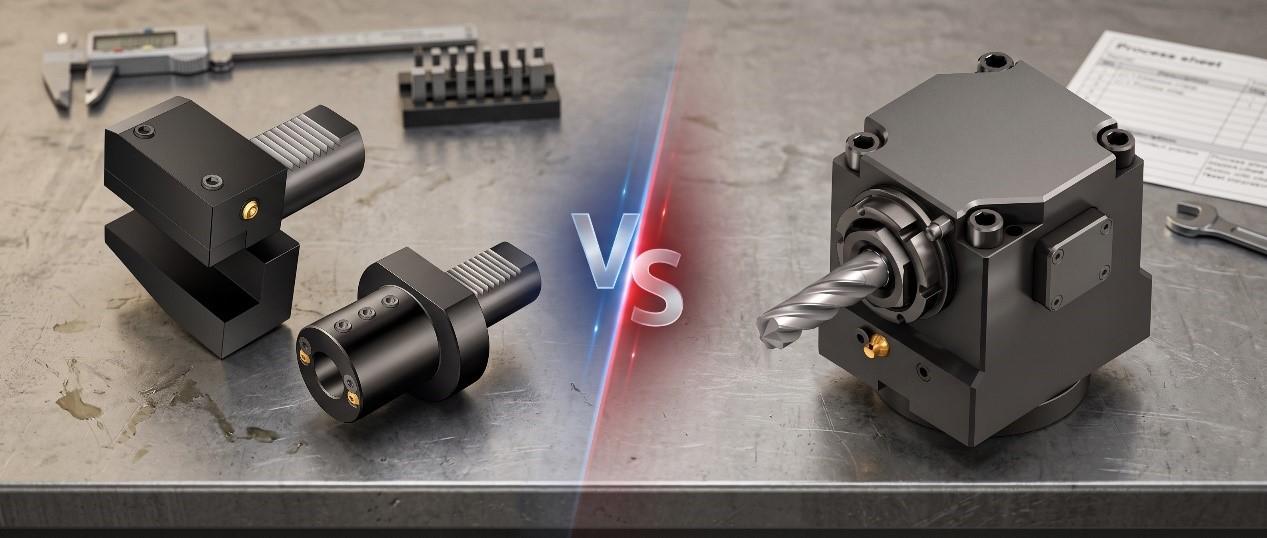
O在CNC車床中,動力刀塔是決定車銑複合加工效能的關鍵部件之一。許多台灣工廠在選購或使用動力刀塔時,最常遇到的困惑就是:「VDI 介面」與「BMT 介面」到底該怎麼選?這兩種介面不只是安裝方式的不同,更決定了機台在應對「重切削」與「高精度需求」時的極限表現。
一、 VDI 介面:追求極致靈活的德規系統
VDI (Verein Deutscher Ingenieure) 是一種源自德國的快換標準。其結構特點是刀座後方有一根帶有「鋸齒狀齒條」的圓柱柄,插入刀塔孔位後,透過刀塔內部的壓塊鎖緊。
- 換刀優勢: VDI 的設計初衷就是「快」。只需放鬆單一鎖緊螺絲,即可快速拔插刀座。對於生產週期短、頻繁更換工件種類的「少量多樣」加工廠,VDI 能顯著縮短架機時間。
- 調整特性: VDI 刀座在安裝時,其「徑向位置」是可微調的。但也是雙面刃:雖然方便校正中心高,但在發生輕微碰撞後,刀座較容易產生偏轉位移。
二、 BMT 介面:為了硬派切削而生的基座系統
BMT (Base Mount Tooling) 是目前高階車銑複合機的主流配置,特別是在台灣與日本機型中極為常見。它採用四顆高強度螺栓將刀座直接鎖固在刀盤面上。
- 剛性表現: BMT 刀座底部與刀盤面是「大面積平面貼合」。這種結構能將切削力均勻分散至刀塔本體,抗震與抗扭矩能力極強。在加工難切削材(如不鏽鋼 316 或鈦合金)時,BMT 展現的表面光潔度通常優於 VDI。
- 定位精度: BMT 刀座通常配有精密的「定位鍵 (Keyway)」。這確保了刀座拆裝後的重複定位精度,不需像 VDI 那樣頻繁校正中心,對於長時間連續量產的尺寸穩定性非常有幫助。
三、 剛性與效率的實務對抗
| 比較項目 |
VDI 介面 |
BMT 介面 | 點評 |
| 結構剛性 |
中等 (圓柱面支撐) |
極高 (平面貼合 + 定位鍵) | BMT 在粗加工時震動顯著較小 |
| 換刀/調機時間 | 極短 (單點鎖緊) | 較長 (需拆裝多顆螺栓) | VDI 適合快節奏換線;BMT 適合穩定生產 |
| 重複定位精度 | 約 ±0.01mm | 約 ±0.003mm | BMT 鎖緊後的物理位移極低 |
| 抗碰撞能力 | 易偏轉 (具備緩衝保護效果) | 強 (但撞擊力會直傳主軸) | VDI 撞擊後較易校正;BMT 若撞歪通常需拆修 |
四、您該如何選型?
- 重視產能穩定性與重切削: 如果您主要處理長期的量產零件,或是需要進行大切深的粗加工,BMT 介面是唯一選擇。其高剛效能有效延長刀具壽命,並維持長期的尺寸精度,減少售服調整的頻率。
- 重視彈性與換線頻率: 如果您的產線每天要更換多組不同的刀具與夾治具,且加工材料多為易切削鋼或鋁件,VDI 介面能為您節省可觀的停機成本。
結語
VDI 與 BMT 並無絕對優劣,只有「適才適所」。對於追求高剛性的重型加工,BMT 的結構穩定性是核心優勢;而對於追求換刀彈性的輕量化加工,VDI 的便利性則無可取代。